Внедрение тканой сетки из нержавеющей стали в системы экструзии и фильтрации полимеров
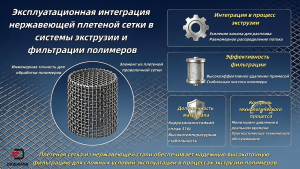
Фильтры экструдера с гладкой поверхностью экрана и высокой эффективностью фильтрации
Понимание операционных проблем интеграции сетки
Для немецкого предприятия по экструзии полимеров, управляющего высокопроизводительной производственной линией, решение о переходе к новому поставщику тканой сетки из нержавеющей стали — например, компании Hebei Da Shang Wire Mesh Products Co., Ltd. — это не просто задача закупки. Она сопряжена с реальным операционным риском. Непосредственная проблема заключается не только в том, соответствует ли сетка требованиям микронного уровня, но и в том, насколько плавно она интегрируется в существующее оборудование без незапланированных простоев или снижения эффективности фильтрации. Распространенная, но часто упускаемая из виду проблема — несоответствие размеров новой сетки физическим допускам устаревших фильтрующих элементов или корпусов экструзионных сеток.
Даже небольшое отклонение толщины сетки или прилегания краев может препятствовать правильной установке, приводя к утечкам давления, просачиванию материала или преждевременному износу. Не менее актуален риск несоответствия запасов: внезапная нехватка определенного размера сетки или типа плетения может остановить производство на несколько дней, особенно если сроки поставки неопределенны. Эти проблемы не ограничиваются одним регионом или процессом — заводы в Польше, Мексике и Южной Корее сообщали об аналогичных сбоях при внедрении новых фильтрующих компонентов без структурированного плана интеграции.
Пошаговый рабочий процесс интеграции продукции Hebei Da Shang из проволочной сетки
Успешная интеграция начинается не с заказа, а с формального рабочего процесса. Первый этап — предварительная проверка оборудования перед интеграцией: необходимо убедиться, что новая сетка — будь то 12×64, 24×110 или голландская — подходит к существующему корпусу фильтрующего блока, соответствует номинальному давлению экструзионной линии и отвечает ожидаемым динамическим характеристикам потока. Затем следует согласовать с поставщиком график доставки с учетом запланированных периодов технического обслуживания. Это гарантирует доставку материалов непосредственно перед переналадкой, минимизируя хранение на месте и снижая риск устаревания.
Третий этап — последовательность установки: предварительная сборка фильтрующих блоков вне линии, где это возможно, проверка соответствия фильтрующей пластине экструдера и проведение пробного запуска процедуры переналадки с участием обученного персонала. Такой поэтапный подход превращает ответственное операционное событие в контролируемый, воспроизводимый процесс.
Обеспечение совместимости с существующим экструзионным и фильтрационным оборудованием
Перед размещением заказа покупатель должен проверить три фактора совместимости. Во-первых, размер ячейки и тип плетения должны соответствовать требуемым характеристикам фильтрации — например, сетка с размером ячейки 20 микрон (голландское плетение) для удаления наночастиц из расплава полимера или более крупная сетка с размером ячейки 20 мм для удаления крупных частиц в линиях рециркуляции. Во-вторых, физические размеры фильтрующего блока — включая толщину, размер рамы и размеры уплотнительной кромки — должны точно соответствовать существующему оборудованию.
В-третьих, химическая стойкость материала должна соответствовать перерабатываемым полимерам или химическим веществам. Например, в хлорщелочных или аккумуляторных средах сетка должна выдерживать воздействие сильных щелочей или окислительных процессов. Хотя поставщик может заявлять о совместимости с основными экструдерами и системами фильтрации, эти заявления должны быть подтверждены путем проверки размеров и, по возможности, пробного запуска перед полным внедрением.
Лучшие практики координации запасов и цепочки поставок
Стабильные запасы являются ключевым преимуществом для поставщиков с интегрированными производственными цепочками. Для дистрибьютора тканой проволочной сетки в США или Испании поддержание стабильного уровня запасов наиболее распространенных спецификаций — таких как 12×64 или 24×110 — снижает риск задержек поставок. Передовая практика предполагает установление уровня страхового запаса на основе исторического потребления и надежности поставок поставщика.
Двухуровневая система — критически важные позиции на складе, некритичные позиции в прогнозируемом пополнении — позволяет сбалансировать затраты и обеспечить непрерывность поставок. Регулярное общение с поставщиком имеет важное значение: подтверждение сроков поставки, производственных мощностей и любых предстоящих работ по техническому обслуживанию, которые могут повлиять на доставку. Такая координация гарантирует, что при необходимости переналадки материалы будут готовы, и не возникнет непредвиденных задержек.
Контрольные точки обеспечения качества во время интеграции
Обеспечение качества должно выходить за пределы заводских ворот. При получении сетка должна пройти входной контроль на диаметр проволоки, однородность сетки и наличие дефектов поверхности. Этот контроль может быть обеспечен сертифицированной по ISO9001 системой контроля качества поставщика, которая включает автоматизированное тестирование размера и однородности ячеек. Во время установки необходимо убедиться в правильной сборке фильтрующего блока без перекосов или незакрепленных компонентов.
После установки проведите испытание на работоспособность: пропустите через трубопровод небольшую партию материала и понаблюдайте за колебаниями давления отклонения, нарушения равномерности потока расплава или загрязнения. Этот этап позволяет убедиться, что новая сетка функционирует должным образом в реальных производственных условиях. Пропуск любого из этих контрольных пунктов создает риск появления скрытых дефектов, которые могут негативно повлиять на качество продукции и последующие технологические процессы.
Минимизация времени простоя при замене сетки
Простой оборудования во время замены сетки может привести к значительным финансовым потерям — до тысяч долларов в час из-за недополученного объема продукции. Чтобы минимизировать эти издержки, следует заранее подготовить все необходимое: новые компоненты, инструменты и средства индивидуальной защиты должны быть доставлены на производственную площадку еще до остановки линии. Можно организовать параллельную подготовку: пока одна группа специалистов демонтирует старый фильтрующий пакет, другая — готовит новый вне основной производственной линии. Важно убедиться, что весь задействованный персонал — операторы, сотрудники технического обслуживания и специалисты по контролю качества — прошел соответствующее обучение и хорошо знаком с процедурой замены.
Оперативная доставка и наличие у поставщика опыта глобального сервисного обслуживания также помогают снизить риски простоя, при условии, что материалы поступают вовремя и в безупречном состоянии. Грамотно спланированная процедура замены позволяет сократить время простоя с целого дня до нескольких часов.
Заключение: факторы успешной операционной интеграции
Интеграция нового поставщика тканых сеток из нержавеющей стали в действующую линию экструзии полимеров или промышленной фильтрации — это не просто выбор продукта, а решение операционного характера. Успех здесь зависит не столько от технических характеристик самого изделия, сколько от грамотного управления рабочими процессами, проверки совместимости, синхронизации запасов и заблаговременного планирования простоев. Данные рекомендации предназначены для предприятий с уже отлаженным производственным циклом. Они не применимы к новым производственным объектам («с нуля») или системам, требующим кардинальной смены технологии фильтрации. Представленный здесь подход к операционной интеграции — от проверки оборудования и координации запасов до контроля качества и минимизации простоев — служит универсальной моделью для уверенного внедрения с минимальными рисками.
Рекомендации для покупателей:

+86-318-7563319


Западная улица Хунци, № 13, уезд Аньпин, провинция Хэбэй,КНР. 053600
Компания Dashang Wire Mesh, основанная в 1998 году и расположенная в уезде Аньпин провинции Хэбэй, является производителем и поставщиком, специализирующимся на производстве и продаже металлических фильтров.


.png)
Пожалуйста, оставьте нам сообщение